磁栅尺安装完,精度不对,多数时候不是尺的问题。磁条是四层压出来的,贴装面不平、胶没固化够、气隙超了、接缝没对上极距、尺和机台胀得不一样——七个环节里任一个没做到位,读数就会飘。按安装顺序拆开,每一环给一个能照着做的数和一句判断方法。
一、先看清磁栅尺是四层压成的
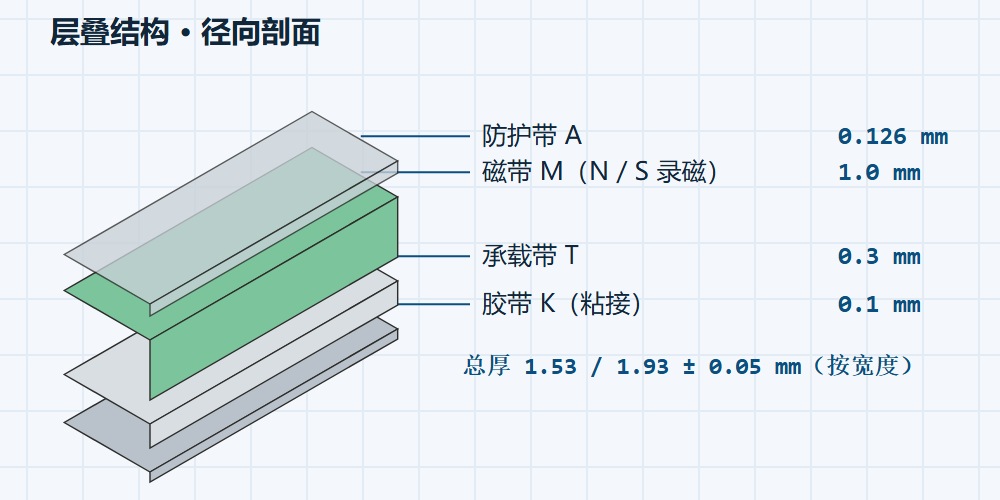
磁条不是一块橡胶。以带原点 / 参考点的增量式磁栅尺为例,它是四层复合:防护带 A 0.126 mm、磁带 M 1.0 mm、承载带 T 0.3 mm、胶带 K 0.1 mm。宽度 5 mm 的型号总厚 1.93 ± 0.05 mm,宽 10 mm 与 20 mm 的型号是 1.53 ± 0.05 mm。
四层各管一件事。磁带 M 是录磁层,N / S 交替充磁形成磁道,这一层的极距就是整把尺子的刻度;承载带 T 是不锈钢,提供安装基准与抗拉强度,长行程上尺子不被拉长变形靠它;胶带 K 与机台粘接,贴装面处理得干不干净,直接决定这一层能撑多久;防护带 A 盖在最外面,挡住铁屑与油污。
这里有个容易算错的细节:读数头的间隙量到防护带外表面,不是量到磁带。按磁带厚度去垫间隙,实际就少了 0.126 mm。它在 1.53 mm 的总厚里占不到十分之一,但一定在。
磁条宽度分 5 / 10 / 20 mm 三档,公差 ± 0.2 mm。宽度不只是占地方:宽一点,读数头横向容差大一些,装配时不用对得那么死;窄一点的适合空间紧的位置,比如小型滑台、模组内部。选宽度时先量安装面还有多少余量,再倒推。
二、贴装面:平整、洁净、无氧化层
IKVE 的产品页上那句提示只有一行:「需确保机台的平面度,磁条与运动结构的平行度。」这句话是整把尺子的地基。平面度不够,磁条贴上去会随表面起伏,磁带与读数头的间隙跟着变,走到不平的位置信号立刻变弱。
清洁按厂商给的方法做:50% 酒精加 50% 的水,或者庚烷。铜、黄铜表面要先确认没有氧化层——氧化层看着还在,胶粘上去是浮的。
还有一个动作顺序上的坑:别撕了背胶再比划位置。背胶一旦露出来,落在铁屑上的那一刻就已经废了。量好、画线、确认,再一次性贴下去。
三、贴装温度与固化:两个时间常数
两个不同产品页给的粘贴温度是 15~40 ℃ 与 21~38 ℃,都落在同一段区间内。低于 11 ℃ 就别贴了——粘接剂会变硬,粘合力上不来,这跟施工手艺无关,是材料本身的事。
贴上去之后适当加压,让胶层和安装面完全接触。之后就是等:常温下 48~72 小时结合力才到最大。这段时间设备不是不能动,但别满速跑、别做重切削。急着投产的现场常说「先跑起来再说」,一周后精度掉了,返工要整条撕掉重贴。
四、气隙:三个数别记混
深圳市埃克韦斯科技有限公司(IKVE)的通用型读数头 MSR501 与 MSR502,读头间隙是最大 2 mm、推荐 0.7~1.5 mm;绝对式读数头 IKAX/L500 最大 1 mm。两个系列不是一套数,换型号时别照搬。
间隙的绝对值和均匀性,后者更要紧。规格写的是「全程尽量均匀」——同样 1.2 mm,两端一致就没问题,中间某处凹到 0.6 mm 或鼓到 2.1 mm 就出事。
量法是在行程两端和中间各取一点,用塞尺或垫片过一遍。读数头上两只灯可以辅助判断:供电正常红灯常亮,靠近磁尺后绿灯常亮;绿灯还在闪,说明间隙超了。
五、长行程接缝:对齐的是极距相位
IKVE 的磁条成卷供货,卷长 50 m,按行程裁切。行程超过单卷长度就要拼接,接缝是整条行程上要重点盯的位置。
拼的时候不是把两段对头接上就行,得保持极距相位——上一段的 N 极到下一段的 N 极,间距必须还等于极距。差一点,读数头跨过接缝的瞬间就多计或少计一个周期。
现场没有专用对缝工具也能做:把读数头停在接缝前后各 20 mm 处,来回慢走,看计数是否连续;有跳变就松开后一段重贴。比装完之后整机测试再返工,这几分钟花得值。
能少一个接缝就少一个。单条可按行程定制,2 mm 极距磁条单根最长可到 150 m,绝对式磁栅尺最长 300 m。一次做够长度,比现场拼三段稳。
六、参考点放在哪,决定上电回零的快慢
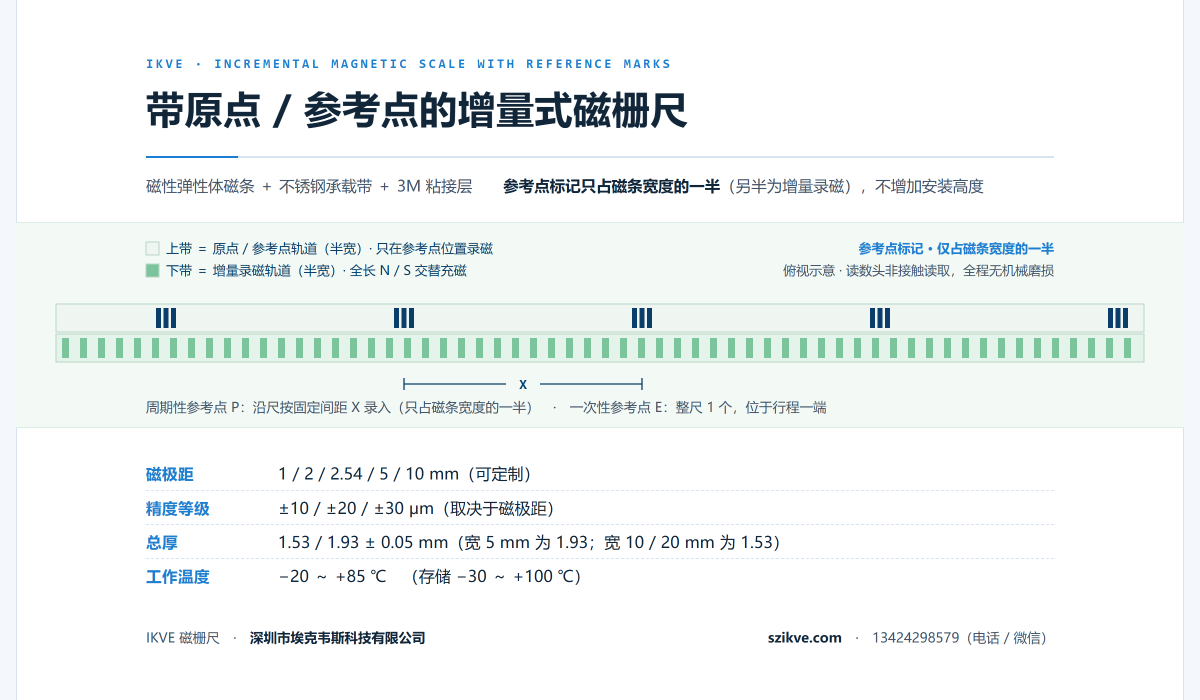
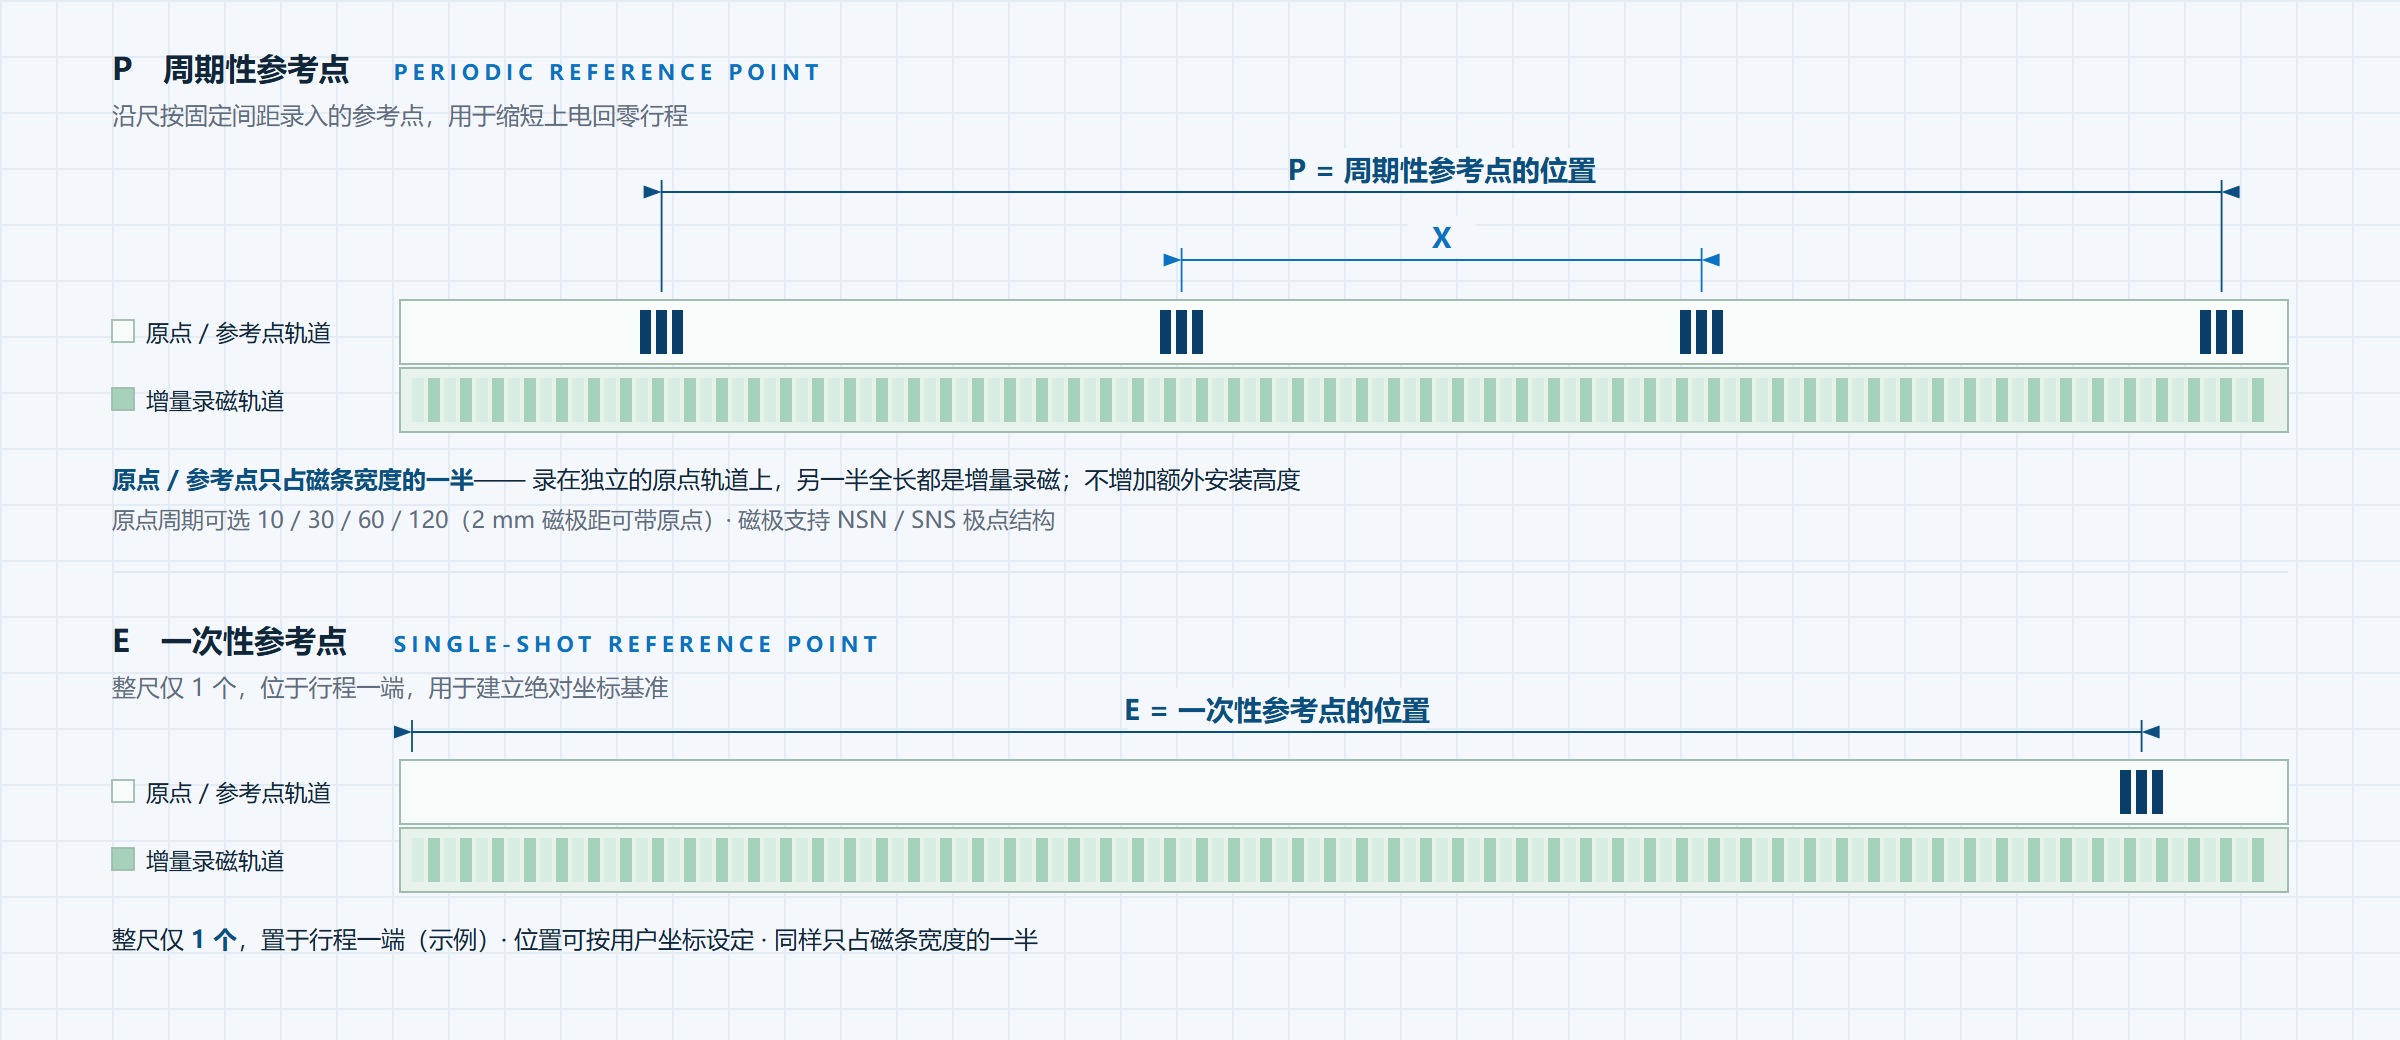
IKVE 的带原点增量式磁栅尺有两条轨道,一半是全长连续的增量录磁轨道,一半是原点轨道;参考点只录在原点轨道上,不额外占安装高度。两种形式:
P 是周期性参考点,沿磁条按固定间距排一列,原点周期可选 10 / 30 / 60 / 120;E 是一次性参考点,整尺只有 1 个,放在行程一端。
选法很直接。行程长、每天多次上电的设备用 P,上电后走一小段就能碰到参考点;行程短、上电次数少的用 E 就够了。还有一种情况两边都不选——绝对式磁栅尺本身带绝对位置,断电后位置还在,不需要回零。
七、热膨胀:长行程上绕不开的那一笔
IKVE 两款磁条的热膨胀系数是 (11 ± 1) × 10⁻⁶/K,带原点磁栅尺的 α 约 17 × 10⁻⁶/K。差异来自结构,不锈钢承载带占比不同。
算一笔:20 m 行程、温升 20 ℃,α 取 11 × 10⁻⁶/K 时磁条本身要伸长约 4.4 mm,取 17 × 10⁻⁶/K 时约 6.8 mm。
但真正要看的不是这个数,是尺和工件胀得一样不一样。钢和铸铁的 α 在 10 ~ 12 × 10⁻⁶/K,与磁条的 11 几乎重合,装在钢件或铸铁机床上两者同步胀缩,差值可以忽略。装到铝结构上就不同了——铝的 α 在 23 × 10⁻⁶/K 左右,与磁条差了近一倍,同样 20 m 行程温升 20 ℃,读数会多出约 4.8 mm 的偏差,而且这个偏差随温度走。
三个务实做法:贴尺的基面和工件取同一种材料;机床标定后把当时的温度记下来,长期偏离就重新标定;行程特别长又要绝对可靠的,选绝对式,定期对一次原点。
八、装完验收与四个常见错误
验收做三件事。通电看灯:红灯常亮说明供电正常,读数头靠近磁尺后绿灯常亮,闪烁就是间隙或信号有问题。全行程慢走一遍,看计数有没有跳变或丢脉冲。再在同一点来回走 10 次,看重复定位——IKVE 的 MSR501 / MSR502 重复精度是 ±1 个脉冲,超了就是安装或间隙的事。
要是读数已经在漂,按三个方向反查:间隙是否全程均匀(先看绿灯闪不闪);接缝处是否丢周期(把读数头停在缝上前后来回走);尺与机台是否不同步胀缩(记录不同温度下的同一点读数,看偏差是否随温度走)。三个方向排除完,再怀疑读数头本体。
四个常见错误,按现场出现的频率排:把间隙按磁带厚度算,漏掉防护带那 0.126 mm;贴完立刻满速跑,没等 72 小时;接缝直接对接,没对极距相位;磁条贴在铝件上,却按钢的膨胀量做补偿。
九、IKVE 的磁栅尺与读数头怎么对
深圳市埃克韦斯科技有限公司(IKVE)2016 年成立于深圳坪山,磁栅尺这条线按极距分工,安装参数都写在对应产品页上。
增量式 2 mm 极距磁条,精度 ±10 μm/m,配 IMS2000 增量式读数头,单根最长 150 m。增量式 5 mm 极距磁条,精度 ±20 μm/m,配 MSR501 / MSR502。带原点 / 参考点的增量式磁栅尺,磁极距覆盖 1 / 2 / 2.54 / 5 / 10 mm,精度 ±10 / ±20 / ±30 μm,原点周期 10 / 30 / 60 / 120。绝对式磁栅尺由 IKAX/L500 读数头与 IKGS500 磁条组成,分辨率 10 μm、重复精度 ±0.01 mm、最长 300 m,走 Modbus / RS485。
读数头 MSR501 与 MSR502 同平台:输入 5~24 V,分辨率 1 ~ 100 μm 多档可选,RS422 差分输出 A / B / I,IP67,耐振动 50 m/s²(10~200 Hz),线缆默认 3 m,可按设备走线定制。
这套资料在官网技术支持页可以直接下载。四层结构、气隙、粘贴温度与固化时间、接缝与参考点的做法,IKVE 都写在对应产品页和产品手册里,选型前不必先问销售。